

Корпус резонаторного фильтра 1–18 ГГц: как допуски ЧПУ влияют на вносимые потери
2026-09-20
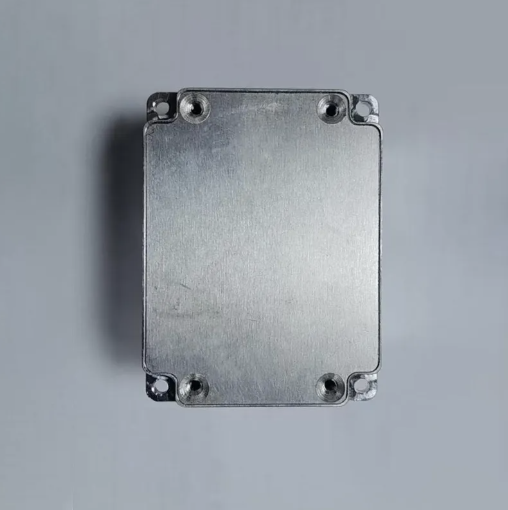
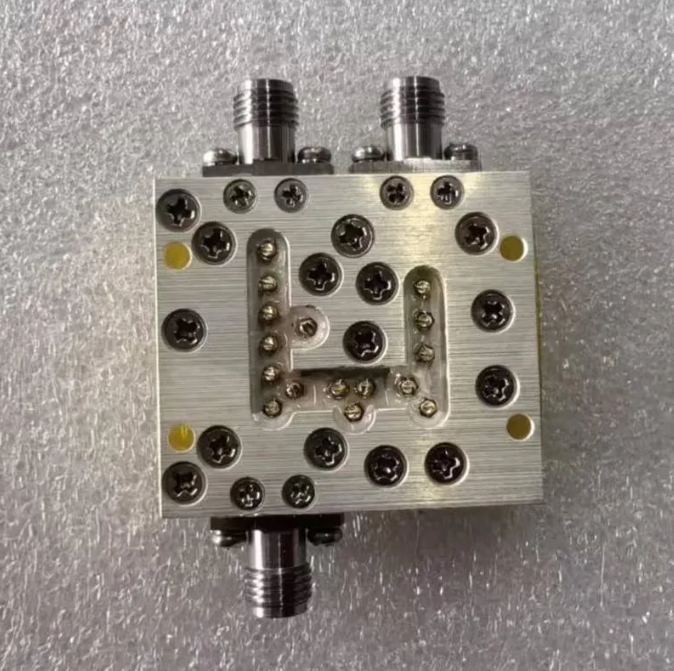
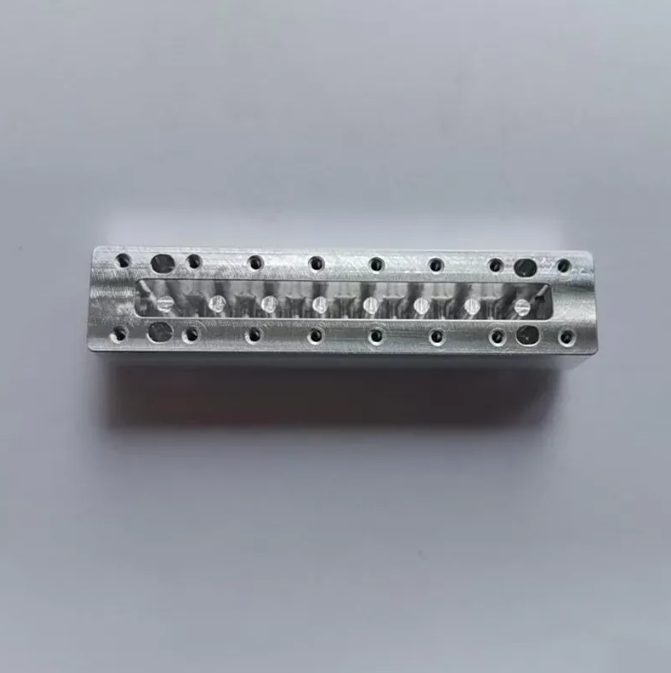
Корпус резонаторного фильтра — не «железная коробка» вокруг схемы, а часть электрического тракта. Полость, крышка, стенки и покрытие формируют резонансную систему: от геометрии зависит рабочая частота, от качества поверхности — вносимые потери, от покрытия — добротность. Для диапазона 1–18 ГГц эти факторы перестают быть «вторым порядком» и начинают напрямую определять, пройдёт ли изделие по электрическим параметрам. Ниже — практический разбор того, как допуски ЧПУ-обработки превращаются в децибелы потерь, какие ошибки встречаются чаще всего и как формулировать заказ, чтобы не переделывать партию. Речь идёт именно об изготовлении полостей фильтров и корпусов для фильтров — включая фрезерную обработку на ЧПУ корпуса-резонатора по чертежам заказчика. Карточки изделий с примерами полостей доступны в разделе объёмного резонаторного фильтра и СВЧ-фильтра.
Содержание
- Почему корпус — это часть электрической схемы
- Геометрия полости и резонансная частота
- Шероховатость, скин-слой и вносимые потери
- Покрытие: серебро, проводящее оксидирование, медь
- Технология обработки: пять осей, один установ, термостабилизация
- Что проверять до отгрузки: протокол контроля
- Пять типичных ошибок при заказе корпусов резонаторов
- Четыре шага при закупке
- Частые вопросы
- Контакты
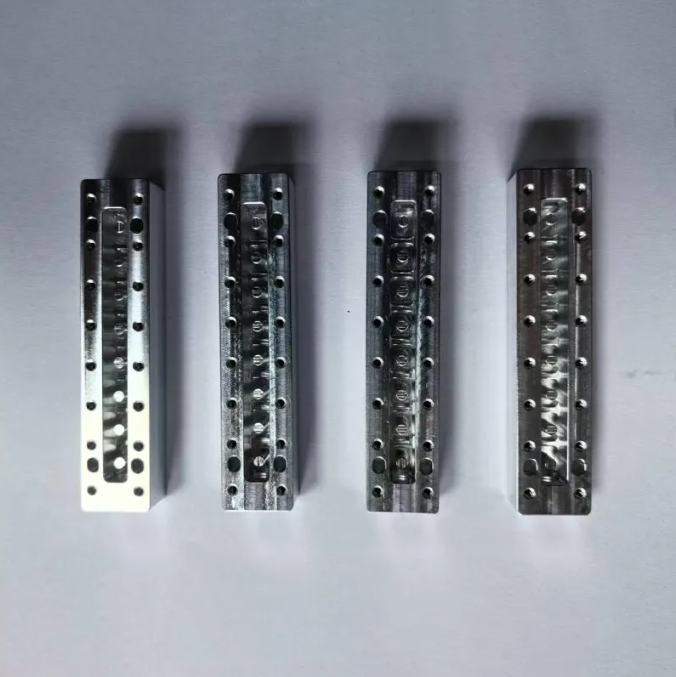
Почему корпус — это часть электрической схемы
В диапазоне до 1 ГГц корпус чаще воспринимают как механику: главное — чтобы плата вошла и крышка закрылась. Начиная примерно с 2–3 ГГц картина меняется. Длина волны в свободном пространстве на 10 ГГц равна 30 мм, на 18 ГГц — около 16,7 мм. Это означает, что стенки полости, зазор под крышкой и даже радиус внутренних скруглений становятся элементами, сравнимыми с длиной волны, и начинают влиять на поле внутри резонатора.
Практический вывод для закупщика и конструктора простой: корпус резонаторного фильтра нужно заказывать как функциональную деталь с электрическими требованиями, а не как механическую заготовку по габаритам. Разница в цене чертежа — ноль. Разница в результате — либо партия, которая настраивается за десять минут, либо партия, которую приходится дорабатывать вручную.
У нас, в ООО «Сычуань Хэсиньтяньхан Электронные Технологии», обработка таких деталей ведётся на станках с ЧПУ, включая линию 5-осевой обработки — это важно именно для полостей сложной формы, где критичные поверхности нужно обработать за один установ.
Геометрия полости и резонансная частота
Резонансная частота объёмного резонатора обратно пропорциональна его геометрическим размерам: изменился размер полости — сдвинулась частота. Приближённо относительный сдвиг частоты равен относительному изменению критичного размера. Это простое соотношение даёт удобный инструмент оценки.
Пример инженерной оценки: для полости с критичным размером около 15 мм (что соответствует диапазону порядка 10 ГГц) отклонение размера на ±0,05 мм даёт сдвиг частоты порядка 0,3% — то есть десятки мегагерц. Для узкополосного фильтра это уже заметная величина, которую приходится компенсировать настройкой. Именно поэтому допуск на критичные размеры полости назначают отдельно от общего допуска на чертеже.
На что смотреть в чертеже в первую очередь:
- Критичные размеры полости — обычно допуск в пределах ±0,02…±0,05 мм; остальные размеры можно оставить в обычном допуске ±0,1 мм и не платить за избыточную точность.
- Параллельность и плоскостность посадочных поверхностей под крышку — типичное требование 0,02–0,03 мм. Зазор или неплоскостность крышки превращают полость в излучающую щель.
- Радиусы внутренних углов — их диктует инструмент. Если конструктор заложил острый внутренний угол, фрезерование даст фактический радиус, и электрическая модель перестанет совпадать с реальностью.
- Соосность отверстий под разъёмы — смещение центрального проводника относительно полости меняет импеданс перехода и КСВН.
Шероховатость, скин-слой и вносимые потери
На СВЧ ток течёт не по всему сечению металла, а в тонком приповерхностном слое — скин-слое. Его толщина уменьшается с ростом частоты: если на 1 ГГц в серебре это порядка двух микрометров, то на 10 ГГц — уже менее одного микрометра. Отсюда практическое требование: шероховатость поверхности внутри полости должна быть существенно меньше толщины скин-слоя, иначе ток «огибает» микронеровности, эффективное сопротивление растёт, а вносимые потери увеличиваются.
По практике обработки для СВЧ-полостей ориентируются на шероховатость Ra в пределах 0,8 мкм, а для ответственных изделий — 0,4 мкм и лучше. Важно понимать, что шероховатость относится именно к внутренней поверхности полости: внешние поверхности корпуса могут быть обработаны грубее.
Что ещё влияет на потери, помимо шероховатости:
- Дефекты поверхности — заусенцы, следы инструмента, задиры. Заусенец у отверстия разъёма или у кромки полости — локальный источник потерь и паразитного излучения.
- Чистота обработки после механики — остатки СОЖ и стружки в глухих карманах меняют электрические характеристики и мешают пайке.
- Толщина покрытия — если скин-слой толще покрытия, ток частично уходит в основной металл с худшей проводимостью, и покрытие перестаёт работать.
Покрытие: серебро, проводящее оксидирование, медь
Алюминиевый корпус без покрытия — компромисс. Алюминий окисляется, а его оксид — диэлектрик, который увеличивает переходное сопротивление в местах контакта и ухудшает добротность. Поэтому для СВЧ-изделий покрытие выбирают осознанно.
- Гальваническое серебрение — минимальное поверхностное сопротивление среди доступных покрытий, стандарт для высокодобротных фильтров. Типичная толщина — единицы микрометров, часто с подслоем никеля для предотвращения диффузии.
- Проводящее оксидирование — сохраняет проводимость поверхности и защищает алюминий от коррозии, но по поверхностному сопротивлению уступает серебру. Разумный выбор для корпусов, где важнее экранирование и стойкость к среде, а не предельная добротность.
- Медь — хорошая проводимость при меньшей стоимости, чем серебро; применяется там, где допустимы окисление и необходимость защиты.
Отдельный момент — маска покрытия. Если серебрится только внутренняя полость, а посадочные поверхности под крышку остаются без покрытия, следует заранее указать это в заказе: маскирование добавляет операцию и должно быть согласовано до запуска. Иначе исполнитель либо покроет всё, либо не покроет нужное.
Технология обработки: пять осей, один установ, термостабилизация
Три технологических решения определяют, получится ли полость такой, как в модели.
Первое — минимум установов. Каждый переустанов детали даёт свою погрешность базирования. Для полости сложной формы критичные поверхности (днище, стенки, посадочные плоскости) выгодно обрабатывать за один установ — для этого и применяется пятиосевая обработка. При изготовлении на трёх осях с несколькими переустановами погрешность складывается, и допуск ±0,05 мм превращается в недостижимый.
Второе — температурная стабильность. Коэффициент линейного расширения алюминия — около 23·10⁻⁶ на градус. Для детали длиной 100 мм изменение температуры на 10 °C меняет размер примерно на 0,023 мм. Это значит, что измерения критичных размеров должны проводиться в согласованных условиях (обычно около 20 °C), а при обработке тонкостенных заготовок важно учитывать нагрев от резания. Для высокоточных изделий применяют промежуточное снятие внутренних напряжений между черновыми и чистовыми операциями.
Третье — порядок операций. Логичная последовательность: черновая обработка — стабилизация — чистовая обработка критичных поверхностей — снятие заусенцев — очистка — и только затем покрытие. Если покрытие наносится до финишной обработки, снимается часть покрытия и параметры «плывут».
Что проверять до отгрузки: протокол контроля
Для корпусов резонаторных фильтров разумный протокол приёмки включает четыре группы измерений. Ниже — то, что имеет смысл согласовать в заказе на образец или первую партию.
- Геометрия. Контроль критичных размеров и допусков формы на координатно-измерительной машине; для сложных полостей — по чертежу с указанием баз.
- Шероховатость. Профилометрия или сравнение с образцами шероховатости по внутренней поверхности полости.
- Покрытие. Толщина покрытия (рентгено-флуоресцентный метод или микрошлиф на образце-свидетеле), контроль сплошности.
- Электрика (по согласованию). Измерение S-параметров собранного изделия на векторном анализаторе цепей, при необходимости — контроль герметичности.
Практическая рекомендация: согласовывать протокол до запуска партии, а не после. Формулировка «высокое качество» в заказе не проверяема; формулировка «протокол размеров по критичным позициям 1–12, Ra ≤ 0,8, толщина серебра в диапазоне X…Y, протокол прилагается» — проверяема.
Пять типичных ошибок при заказе корпусов резонаторов
- Единственный допуск на весь чертёж. Когда все размеры помечены одним допуском, исполнитель либо переплатит время заказчика на избыточной точности, либо ошибётся на критичных поверхностях. Критичные размеры нужно помечать.
- Требования к покрытию только в письме. Толщина, материал и способ маскирования должны быть в чертеже или в спецификации — иначе они теряются между перепиской и цехом.
- Игнорирование технологического радиуса. Острые внутренние углы на чертеже без указания допускаемого радиуса гарантируют расхождение модели и детали.
- Плоскостность крышки «по умолчанию». Для полости, разделённой крышкой, неплоскостность стыка даёт утечку и рост потерь; требования к стыку формулируют явно.
- Отсутствие согласованного протокола приёмки. Спор о качестве после отгрузки почти всегда означает повторное изготовление партии за свой счёт.
Четыре шага при закупке
Шаг 1. Чертёж с выделенными критичными размерами. Приложите 2D-чертёж с указанием баз и критичных размеров, а также 3D-модель, если она есть. Это ускоряет оценку технологичности и снимает половину вопросов на старте.
Шаг 2. Электрические требования в текстовом виде. Диапазон частот, допустимые вносимые потери, требования к КСВН, ожидаемая добротность, мощность. Даже приблизительные значения позволяют предложить правильное покрытие и шероховатость, а не «сделать как обычно».
Шаг 3. Согласование покрытия и обработки поверхностей. Укажите, какие поверхности должны быть покрыты, какие — замаскированы, какой требуется тип покрытия. Отдельно оговорите требования к внутренней поверхности полости.
Шаг 4. Протокол приёмки и условия поставки. Согласуйте состав протокола, объём выборки, маркировку и упаковку. Именно на этом шаге снимаются риски, которые дороже всего исправлять после отгрузки.
Частые вопросы
Какой допуск на полость реально достижим?
По практике прецизионной обработки критичные размеры полостей выполняют в пределах ±0,02…±0,05 мм, допуски формы — 0,02–0,03 мм. Конкретные значения для каждого изделия определяются по чертежу и технологии.
Нужно ли серебрить алюминиевый корпус?
Если изделие работает на добротность и вносимые потери — серебрение даёт лучший результат. Если задача — экранирование и защита от коррозии при умеренных требованиях к потерям, достаточно проводящего оксидирования.
Насколько сильно сдвинется частота при небольшом отклонении размера?
Ориентировочно относительный сдвиг частоты соответствует относительному изменению критичного размера: для полости с размером около 15 мм отклонение ±0,05 мм даёт сдвиг порядка десятков мегагерц. Точная зависимость определяется расчётом конкретной топологии.
Можно ли изготовить корпус по образцу без чертежа?
Восстановление размеров по образцу возможно, но требует согласования, поскольку часть допусков и требований к внутренним поверхностям физически не восстанавливается измерением. Чертёж всегда дешевле переделки.
Как проверяется качество перед отгрузкой?
Состав контроля согласуется при заказе: как правило, это размерный контроль по критичным позициям, шероховатость внутренней полости и толщина покрытия. Контроль электрических параметров собранного изделия выполняется по отдельному согласованию.
Контакты
ООО «Сычуань Хэсиньтяньхан Электронные Технологии» основано в 2018 году, производство расположено в Чэнду, район Чэнхуа, зона Лунтань. Специализация — изготовление корпусов и конструктивных элементов СВЧ-устройств, а также деталей для электронных коммуникационных изделий на станках с ЧПУ. По вопросам изготовления полостей фильтров, дуплексеров и других СВЧ-компонентов по чертежам заказчика — отправьте заявку через форму контактов или посмотрите примеры изделий в каталоге: резонаторные фильтры и СВЧ-фильтры.
Обновлено: сентябрь 2026